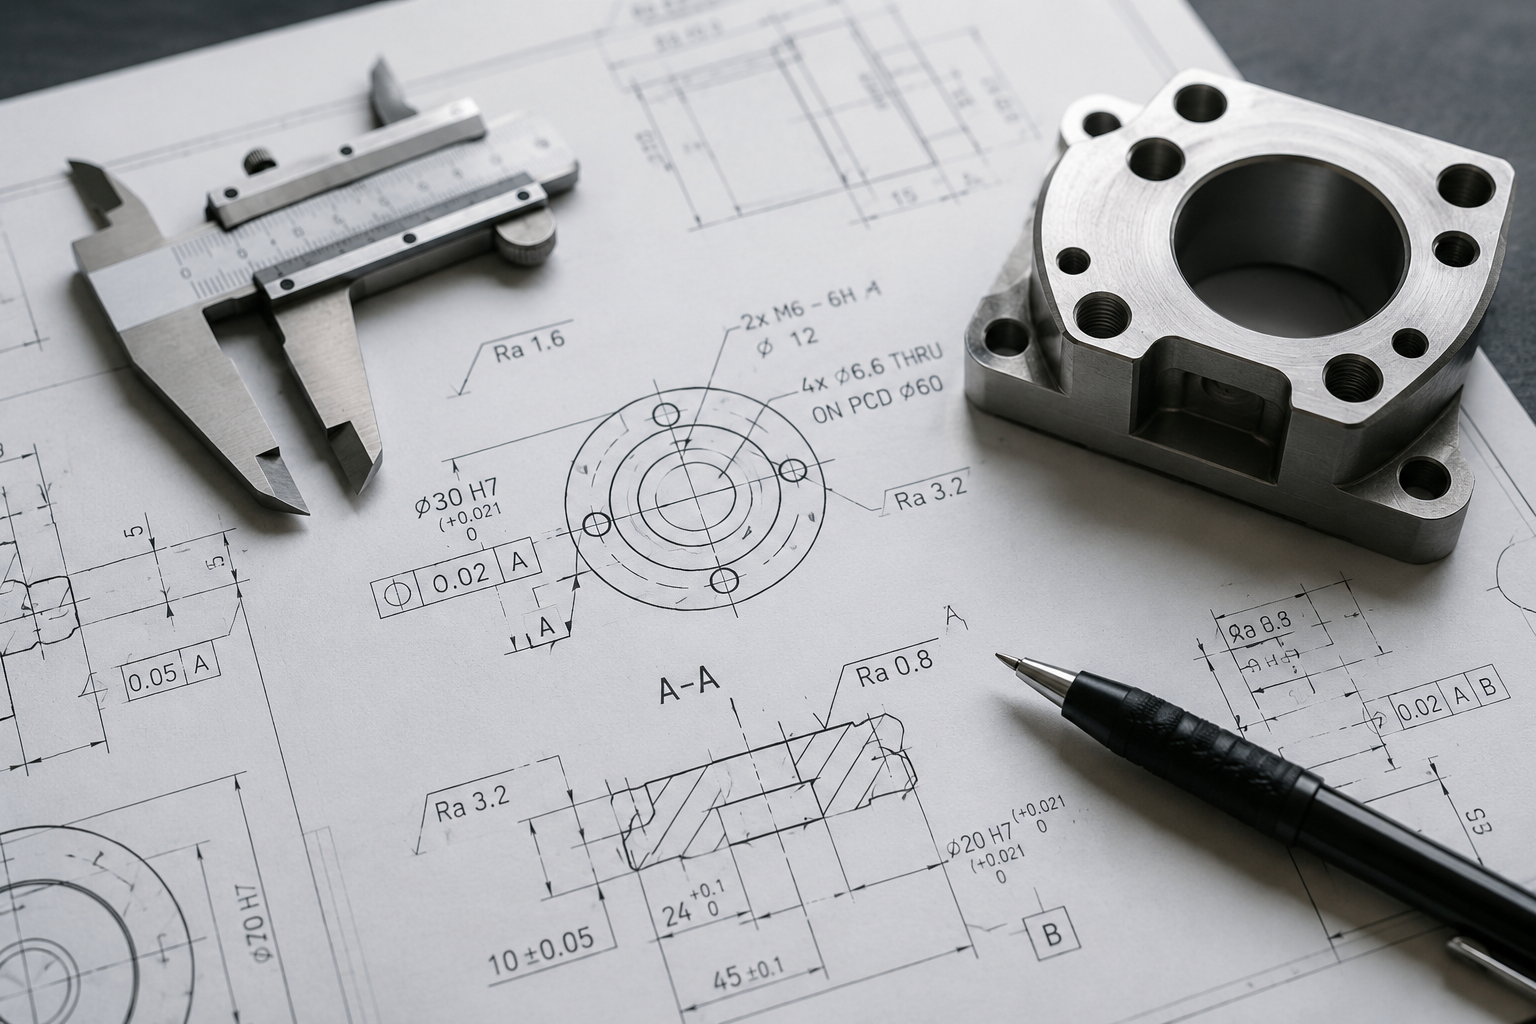
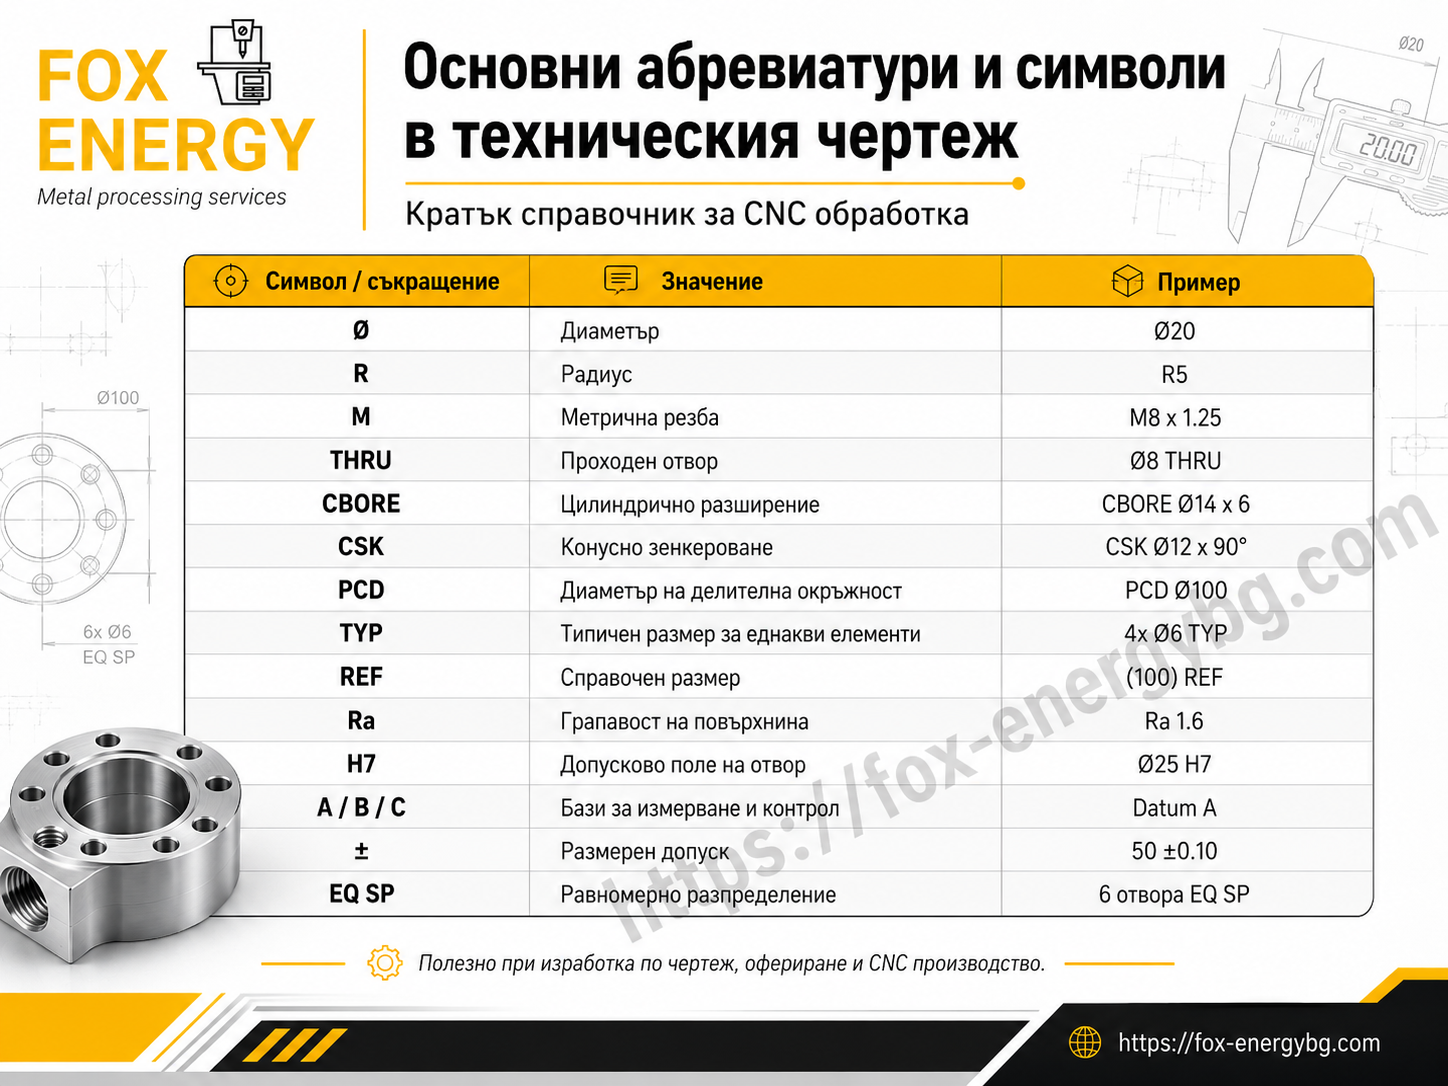
При CNC обработка дори малък символ или допълнително означение може да промени начина на изработка на детайла. Един отвор например може да бъде пробит директно, но при зададен прецизен допуск може да е необходимо последващо райбероване, разстъргване или шлифоване.
В тази статия ще разгледаме най-често срещаните символи и съкращения в техническите чертежи и как те влияят върху производството на метални детайли.
Защо правилното разчитане на чертежа е толкова важно?
Добре подготвеният технически чертеж помага на производителя да определи:
подходящата машина и технология;
необходимите инструменти;
броя на операциите и установяванията;
начина на измерване и контрол;
необходимото време за производство;
реалистичната цена на детайла.
При липсваща или неясна информация производителят трябва да направи предположение или да поиска допълнително уточнение. Това може да забави офертата и производството.
Особено важно е да бъдат ясно обозначени функционалните размери – тези, които имат значение за сглобяването, движението, уплътняването или правилната работа на детайла.
Основни символи за размери
Ø – диаметър
Символът Ø показва диаметъра на кръгъл елемент.
Примери:
Ø20 – диаметър 20 mm;
Ø10 ±0,05 – диаметър 10 mm с допуск ±0,05 mm;
Ø25 H7 – отвор с номинален диаметър 25 mm и зададен клас на точност.
Диаметърът може да се отнася за:
отвор;
вал;
цилиндрична повърхнина;
кръгъл канал;
външна или вътрешна стъпка.
Важно е да се има предвид, че номиналният диаметър сам по себе си не определя производствения процес. Решаващо значение имат допускът, дълбочината и функцията на повърхнината.
R – радиус
Символът R обозначава радиус.
Например:
R5 – радиус 5 mm;
R0,5 – радиус 0,5 mm;
4×R3 – четири еднакви радиуса от 3 mm.
Радиусите често се използват при вътрешни и външни заобляния. При вътрешните радиуси трябва да се отчита диаметърът на използвания фрезов инструмент.
Прекалено малък вътрешен радиус може да наложи използването на по-малък инструмент, повече проходи и по-дълго време за обработка.
□ – квадратен размер
Символът □ пред размер означава квадратна форма.
Например:
□20 – квадрат със страна 20 mm.
Това означение може да се използва за квадратен профил, отвор или отделен геометричен елемент.
SØ – сферичен диаметър
Означението SØ се използва за диаметър на сфера или сферична повърхнина.
При обработването на сферични повърхнини обикновено е необходимо подходящо CNC програмиране и прецизен контрол на профила.
Означения при отвори
Отворите са сред най-често срещаните елементи в машинните детайли. Освен диаметъра, в чертежа може да бъде посочена тяхната дълбочина, форма и предназначение.
THRU – проходен отвор
THRU означава, че отворът преминава през цялата дебелина на детайла.
Пример:
Ø8 THRU
Това означава проходен отвор с диаметър 8 mm.
При проходните отвори трябва да се предвиди и премахване на стружките и заусенъците от изходната страна.
Символ за дълбочина
Когато отворът не е проходен, обикновено се посочва неговата дълбочина.
Пример:
Ø10, дълбочина 20 mm
Това означава глух отвор с диаметър 10 mm и дълбочина 20 mm.
При глухите отвори е важно да се уточни дали зададената дълбочина се отнася до цилиндричната част или включва конусовидния връх, оставен от свредлото.
CBORE – цилиндрично разширение
CBORE означава цилиндрично разширяване на горната част на отвора. То се използва най-често за скриване или правилно позициониране на главата на болт.
Примерно означение:
Ø8 THRU
CBORE Ø14 × 6
Това означава проходен отвор Ø8 и цилиндрично разширение Ø14 с дълбочина 6 mm.
CSK – зенкероване
CSK обозначава конусно разширение около отвора.
Пример:
Ø6 THRU
CSK Ø12 × 90°
Такъв отвор позволява главата на винта да бъде изравнена с повърхността на детайла.
Ъгълът на зенкероването трябва да съответства на използвания крепежен елемент.
SFACE – челно подравняване
Spotface или SFACE означава локално обработване на равна площадка около отвор.
Това се използва, когато болт, шайба или гайка трябва да легне върху равна обработена повърхност, особено при отливки, изковки и детайли с необработена външна повърхност.
Означения на резби
Резбите трябва да бъдат обозначени достатъчно ясно, за да се избере правилният инструмент и метод на обработка.
Метрична резба
Пример:
M8 × 1,25
Тук:
M означава метрична резба;
8 е номиналният диаметър;
1,25 mm е стъпката на резбата.
При стандартна стъпка тя понякога може да бъде пропусната и да бъде записано само M8.
За глуха резба е препоръчително да бъдат посочени отделно:
дълбочината на пробиване;
полезната дълбочина на резбата;
необходимото свободно пространство в дъното.
Външна и вътрешна резба
Чертежът трябва ясно да показва дали става въпрос за вътрешна или външна резба.
При прецизни резбови съединения може да бъде посочен и клас на точност, например:
M10 × 1,5 – 6H
Класът влияе върху допустимите отклонения и начина на контрол.
Инчови резби
При изделия, предназначени за определени международни пазари или оборудване, могат да се срещнат:
UNC – едра унифицирана резба;
UNF – ситна унифицирана резба;
NPT – конична тръбна резба;
BSP – британска тръбна резба.
Не е достатъчно да бъде посочен само диаметърът. Необходимо е да се знаят стандартът, стъпката и видът на резбата.
Количество и повторяемост на елементите
4×, 6× и други количества
Означение като 4× Ø8 показва, че има четири еднакви отвора с диаметър 8 mm.
Същият принцип важи за радиуси, фаски, канали и други повторяеми елементи.
TYP – типичен размер
TYP означава, че даденият размер или характеристика се отнася за всички еднакви елементи, освен ако не е посочено друго.
Това намалява броя на повторенията в чертежа, но трябва да бъде използвано внимателно, за да няма неяснота кои елементи са включени.
EQ SP – равномерно разпределение
EQ SP означава, че елементите са разпределени на равни разстояния.
Например:
6× Ø8 EQ SP ON PCD Ø100
Това означава шест отвора Ø8, равномерно разположени върху окръжност с диаметър 100 mm.
PCD или BCD – диаметър на делителна окръжност
PCD и BCD обозначават диаметъра на окръжността, върху която са разположени центровете на отворите.
Това означение се среща често при:
фланци;
главини;
зъбни колела;
съединители;
корпуси;
монтажни плочи.
Допуски на размерите
Допускът показва колко може да се отклонява реалният размер от зададената номинална стойност.
Двустранен допуск
Пример:
50 ±0,10 mm
Допустимият размер е между 49,90 и 50,10 mm.
Едностранен допуск
Пример:
20 +0,02 / 0 mm
Размерът може да бъде между 20,00 и 20,02 mm, но не трябва да бъде по-малък от номиналната стойност.
Едностранните допуски често се използват при функционални сглобки и контактни повърхнини.
Гранични размери
Вместо номинален размер с отклонение могат да бъдат посочени директно максималната и минималната допустима стойност.
Например:
25,00
24,97
Това означава, че размерът трябва да бъде между 24,97 и 25,00 mm.
Общи допуски
Когато до даден размер няма индивидуален допуск, за него обикновено важат общите допуски, посочени в основния надпис или в бележките към чертежа.
Например:
„Общи допуски съгласно ISO 2768-mK“
Това не означава, че размерите без индивидуален допуск могат да бъдат произведени произволно. Те трябва да отговарят на посочения стандарт и клас.
Преди изпращане на чертеж за оферта е добре да се провери дали:
стандартът за общи допуски е посочен;
използваната мерна единица е ясна;
няма противоречие между индивидуалните и общите допуски.
Сглобки и допускови полета
Означения като H7, h6, g6 и f7 определят допусковото поле на отвори и валове.
Примери:
Ø20 H7 – прецизен отвор;
Ø20 h6 – прецизен външен диаметър;
Ø20 H7/h6 – комбинация за определен вид сглобка.
В зависимост от избраните допускови полета може да се получи:
хлабава сглобка;
преходна сглобка;
стегната или пресова сглобка.
Тези означения имат пряко влияние върху метода на обработка. Обикновеното пробиване например обикновено не е достатъчно за прецизен H7 отвор.
Геометрични допуски
Размерният допуск показва колко голям може да бъде даден елемент. Геометричният допуск определя неговата форма, ориентация или положение спрямо други елементи.
Праволинейност
Праволинейността контролира отклонението на линия или ос от идеално права форма.
Равнинност
Равнинността определя доколко дадена повърхнина трябва да бъде плоска.
Тя е важна при:
монтажни повърхнини;
уплътнителни зони;
плочи;
корпуси;
съединителни повърхнини.
Много малък допуск за равнинност може да наложи фино фрезоване, шлифоване или контрол върху остатъчните напрежения в материала.
Успоредност
Успоредността определя допустимото отклонение между два елемента, които трябва да бъдат успоредни.
Обикновено едната повърхнина се определя като базова, а другата се контролира спрямо нея.
Перпендикулярност
Перпендикулярността показва доколко дадена повърхнина или ос трябва да бъде разположена под ъгъл 90° спрямо избрана база.
Позиция
Допускът за позиция определя допустимото отклонение на ос, отвор или друг елемент от неговото теоретично точно местоположение.
Това е особено важно при:
групи от монтажни отвори;
лагерни легла;
отвори за водещи щифтове;
прецизни сглобки;
взаимозаменяеми детайли.
Биене
Радиалното и челното биене се използват основно при въртящи се детайли:
валове;
фланци;
втулки;
ролки;
лагерни повърхнини.
То определя промяната на измерваната повърхнина при завъртане на детайла около зададена ос.
Бази в техническия чертеж
Базите обикновено се обозначават с главни букви като A, B и C.
Те определят повърхнините или осите, спрямо които се измерват геометричните характеристики на детайла.
Например:
база A може да бъде основната монтажна повърхнина;
база B може да определя страничното ориентиране;
база C може да фиксира окончателното положение.
Изборът на бази влияе не само върху измерването, но и върху начина, по който детайлът се установява и обработва на машината.
Неподходящо избраните бази могат да направят производството и контрола значително по-сложни.
Грапавост на повърхнините
Грапавостта описва качеството на обработената повърхност. Най-често се обозначава чрез параметъра Ra, измерван в микрометри.
Примери:
Ra 6,3 – по-грубо обработена повърхност;
Ra 3,2 – стандартно машинно обработване;
Ra 1,6 – по-фина завършваща обработка;
Ra 0,8 – прецизна функционална повърхност;
Ra 0,4 или по-ниска – възможна необходимост от шлифоване или специална довършителна операция.
По-ниската стойност на Ra означава по-гладка повърхност, но не всяка повърхност трябва да бъде максимално гладка.
Грапавостта трябва да бъде задавана според функцията:
уплътняване;
плъзгане;
лагеруване;
задържане на смазка;
декоративен външен вид;
последващо покритие.
Задаването на прекалено ниска грапавост върху целия детайл може значително да увеличи производственото време и цената без реална функционална полза.
Фаски и обработване на ръбове
Фаските често се обозначават чрез размер и ъгъл.
Пример:
1 × 45°
Това означава фаска с размер 1 mm под ъгъл 45°.
Може да се срещне и означение:
C1
В зависимост от използвания стандарт това обикновено означава фаска 1 × 45°, но е препоръчително значението да бъде ясно определено в чертежа.
Често се добавят и общи бележки като:
премахване на всички остри ръбове;
отстраняване на заусенъците;
притъпяване на необозначените ръбове;
ръбове 0,2–0,5 mm.
Тези изисквания са важни за безопасността, монтажа и крайното качество на детайла.
Центрови линии и оси
Центровите линии показват осите на симетрия, центровете на отвори и ротационните оси.
Те са важни за правилното определяне на:
концентричност;
разположение на отвори;
въртящи се повърхнини;
симетрични геометрии;
базови координати.
Размерите трябва да бъдат свързани с ясно определени геометрични елементи, а не с приблизително разположение на изображението.
REF – справочен размер
REF означава, че размерът е даден само за информация.
Той обикновено се изчислява от други размери и не трябва да бъде използван като самостоятелно производствено или контролно изискване.
Справочните размери често се изписват в скоби:
(100)
Ако справочен размер противоречи на основните размери, трябва да се използват основните размери и да се поиска уточнение от конструктора.
BASIC – теоретично точен размер
BASIC обозначава теоретично точен размер, който няма собствен размерен допуск.
Допустимото му отклонение се определя чрез свързано геометрично изискване, например допуск за позиция или профил.
Такива размери често се ограждат в правоъгълна рамка.
Материал и състояние на материала
Техническият чертеж трябва да съдържа ясно означение на материала.
Например:
C45;
42CrMo4;
S355;
EN AW-6082;
EN AW-7075;
AISI 304;
AISI 316;
CuZn39Pb3.
При необходимост трябва да бъде посочено и състоянието на материала:
термично обработен;
нормализиран;
закален и отпуснат;
разтворно обработен;
предварително шлифован;
студено изтеглен.
Самото търговско наименование невинаги е достатъчно. За международни поръчки е препоръчително да бъде посочен стандартът, по който е определен материалът.
Термична обработка и твърдост
Когато детайлът трябва да премине термична обработка, чертежът може да съдържа изисквания за:
закаляване;
отвръщане;
цементация;
азотиране;
индукционно закаляване;
отгряване;
снемане на вътрешни напрежения.
Пример:
Закаляване до 58–62 HRC
Важно е да бъде ясно дали размерите и допуските се отнасят за състоянието преди или след термичната обработка.
Термичните процеси могат да причинят деформации. Поради това при прецизни детайли често се предвижда допълнително шлифоване след закаляването.
Покрития и повърхностни обработки
В чертежа могат да бъдат зададени различни покрития:
поцинковане;
никелиране;
хромиране;
анодиране;
оксидация;
фосфатиране;
прахово боядисване;
пасивиране.
Добре е да бъдат посочени:
видът на покритието;
стандартът;
дебелината;
цветът, когато е приложимо;
зоните, които не трябва да бъдат покривани;
дали размерите са преди или след нанасяне на покритието.
При прецизни отвори, резби и сглобяеми повърхнини дебелината на покритието може да промени крайния размер.
Мерни единици и мащаб
Чертежът трябва ясно да показва използваните мерни единици.
В европейското машиностроене най-често размерите са в милиметри. При международни проекти обаче могат да се използват и инчове.
Не трябва да се разчита на визуално измерване от PDF файл или разпечатка. Производствените размери винаги трябва да се вземат от означенията или от предоставения 3D модел.
Мащабът служи основно за визуализация и подреждане на чертежа.
Какво трябва да проверим преди изпращане на запитване?
Преди да изпратите технически чертеж за CNC оферта, проверете дали са налични следните данни:
Наименование и номер на детайла.
Актуална ревизия на чертежа.
Материал и стандарт.
Необходимо количество.
Всички основни размери.
Допуски на функционалните размери.
Общи допуски.
Резби и техните дълбочини.
Грапавост на важните повърхнини.
Геометрични допуски и ясно избрани бази.
Термична обработка.
Покритие или друга повърхностна обработка.
Изисквания за измерване или сертификати.
3D модел, когато детайлът има сложна геометрия.
Желан срок за производство.
PDF чертеж или 3D модел?
За стандартни стругови и фрезови детайли добре подготвеният PDF чертеж често съдържа достатъчно информация за изготвяне на оферта.
При сложни детайли е препоръчително да бъдат предоставени едновременно:
PDF чертеж с размери, допуски и технически изисквания;
3D модел във формат STEP или друг подходящ CAD формат.
Триизмерният модел показва геометрията, но не заменя напълно техническия чертеж. В него обикновено липсват допуските, грапавостите, базите, изискванията за контрол и технологичните бележки.
Как означенията влияят върху цената?
Цената на CNC детайла не се определя единствено от неговите външни размери и тегло.
Съществено влияние имат:
тесните размерни допуски;
прецизните геометрични допуски;
броят на установяванията;
труднодостъпните повърхнини;
дълбоките отвори;
малките вътрешни радиуси;
прецизните резби;
високото качество на повърхнините;
термичната обработка;
специалните покрития;
необходимият измервателен контрол.
За да бъде детайлът икономически ефективен, тесни допуски трябва да се задават основно върху характеристиките, които реално влияят върху неговата функция.
Най-чести проблеми в техническите чертежи
Сред често срещаните проблеми са:
липсващ материал;
липсващи общи допуски;
противоречащи си размери;
неясни или липсващи бази;
различни размери между PDF чертежа и 3D модела;
непосочена дълбочина на резбата;
невъзможни вътрешни остри ъгли;
прекалено тесни допуски върху нефункционални размери;
еднаква ниска грапавост върху всички повърхнини;
липсваща ревизия на документа;
неясно изискване за покритие;
смесване на милиметри и инчове.
Уточняването на тези въпроси още преди производството намалява риска от забавяне, оскъпяване и несъответстващи детайли.
Заключение
Ясният и правилно подготвен чертеж позволява:
по-бързо изготвяне на оферта;
правилен избор на технология;
по-точно планиране на производството;
намаляване на риска от грешки;
по-надеждно качество на готовите детайли.
Fox Energy предлага CNC струговане, фрезоване, шлифоване и прецизна обработка на метални детайли по технически чертеж, 3D модел, мостра или индивидуално задание.
Изпратете ни вашия чертеж, информация за материала, необходимото количество и изискванията към детайла, за да подготвим техническа оценка и индивидуална оферта.